 DReS - Glue Programs - Renumber Parameter Tables, Set Genau and CD in Seconds (YouTube, Englisch)
 DReS - Klebeprogramme - Parametertafeln neu nummerieren, Genau und CD in Sekunden setzen (YouTube, Deutsch)
- Renumber the glue Schaltpunkt – nummeriert die Parametertafeln (Parametertafel) neu, die auf der Bahn mit PS ... GO[11]=(n) geschaltet werden
- Set CD for the glue points – setzt den Überschleifabstand CD der Klebepunkte aus ihrer Geschwindigkeit und prüft die Punkte vor und nach der Naht
- Add comment for Schaltpunkt – schreibt über jeden Punkt mit einem Parametertafel-Befehl einen Kommentar mit der Nummer der Parametertafel
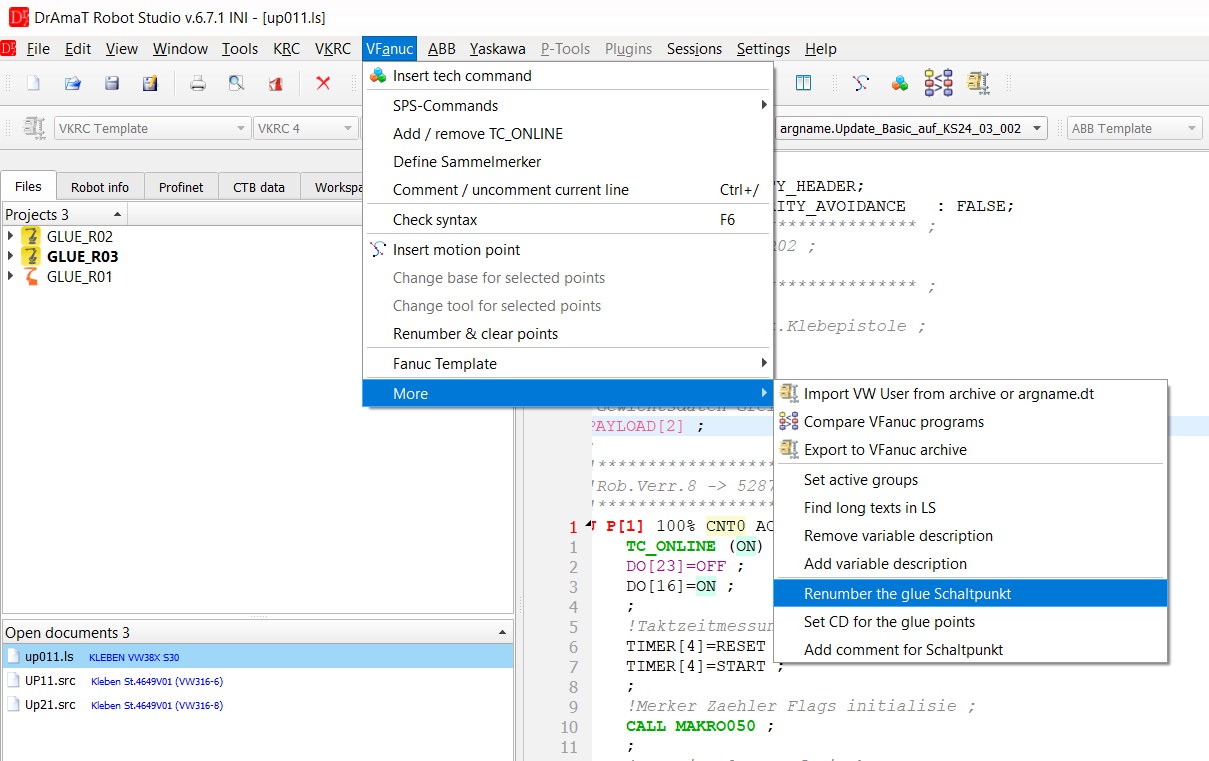
Menü VFanuc » More mit den Klebefunktionen.
Die Funktionen arbeiten in Folge- und UP-Programmen (*.LS), die im VFanuc-Editor geöffnet und in der
englischen Version der Robotersprache (GO, DO, CALL, IF) geschrieben sind. Unterstützt
werden bis zu drei Klebesteuerungen KL1, KL2 und KL3. Am Ende zeigt ein Fenster, was geändert wurde.
Das Programm wird nicht gespeichert – prüfen Sie die Änderungen und speichern Sie die Datei selbst. Die Änderungen
lassen sich nicht mit Undo rückgängig machen (der Editor löscht den Undo-Verlauf nach der Änderung der
Punktdaten); um sie zu verwerfen, schließen Sie die Datei ohne Speichern oder laden Sie sie neu.
▲ Von den Funktionen verwendete Regeln des VW-Standards
- Die Klebesteuerung erhält die Nummer der Parametertafel über einen Gruppenausgang: GO[11] für KL1, GO[12] für KL2, GO[13] für KL3. Vor der Naht wird die erste Parametertafel mit einem normalen Befehl gesetzt (z. B. GO[11]=1 oder CALL VW_USER(TECH2,KL,Steuerung1,...,Parametertafel=1,...)). Die folgenden werden auf der Bahn mit der Bahnschaltfunktion eines Punktes geschaltet, z. B. PS -15mm -0.05sec GO[11]=(2).
- Parametertafeln werden in Programmierrichtung aufsteigend und lückenlos nummeriert.
- Klebepunkte werden als Linear- (L) oder Kreisbewegungen (C) mit dem Überschleifabstand CD von etwa 1/10 der Geschwindigkeit programmiert, z. B. 200mm/sec CD20.
- Ein Arbeitspunkt – ein Punkt, an dem ein Makro oder ein Unterprogramm aufgerufen wird – wird nicht überschliffen.
▲ Renumber the glue Schaltpunkt
Die Funktion durchsucht die Punktbefehle nach den Parametertafel-Befehlen PS ... GO[xx]=(n) (auch BS und Gruppenausgänge mit einem Kommentar wie GO[11:Parameter]) der ausgewählten Klebesteuerungen und nummeriert sie fortlaufend. Geändert wird nur die Nummer – Schaltabstand, Verzögerungszeit und der Rest der Zeile bleiben unverändert.
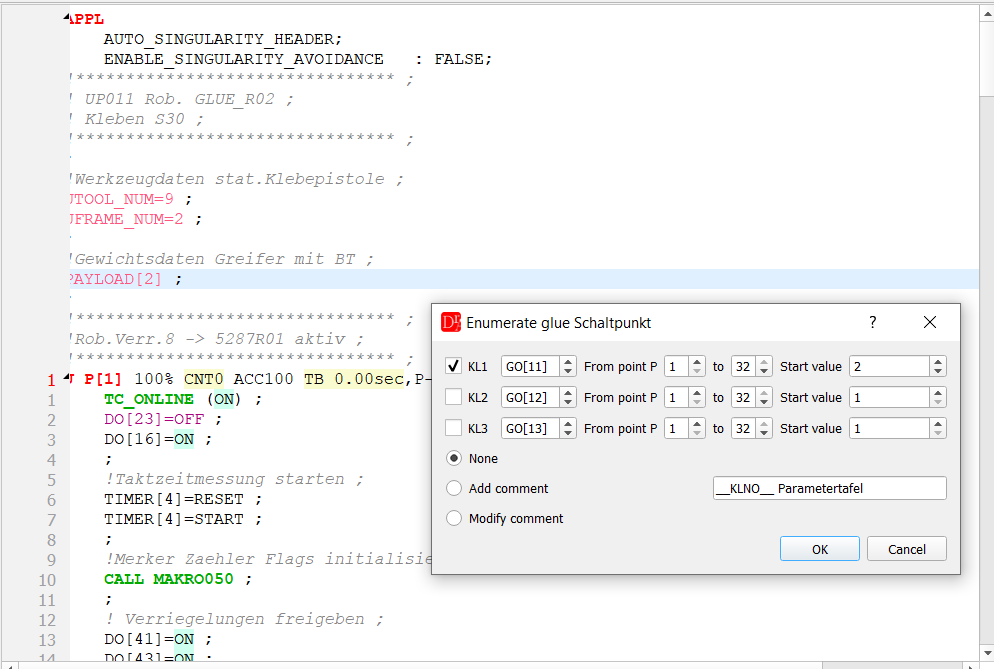
Dialog Enumerate glue Schaltpunkt – KL1 mit GO[11], Startwert 2 vorgeschlagen aus GO[11]=1 vor der Naht.
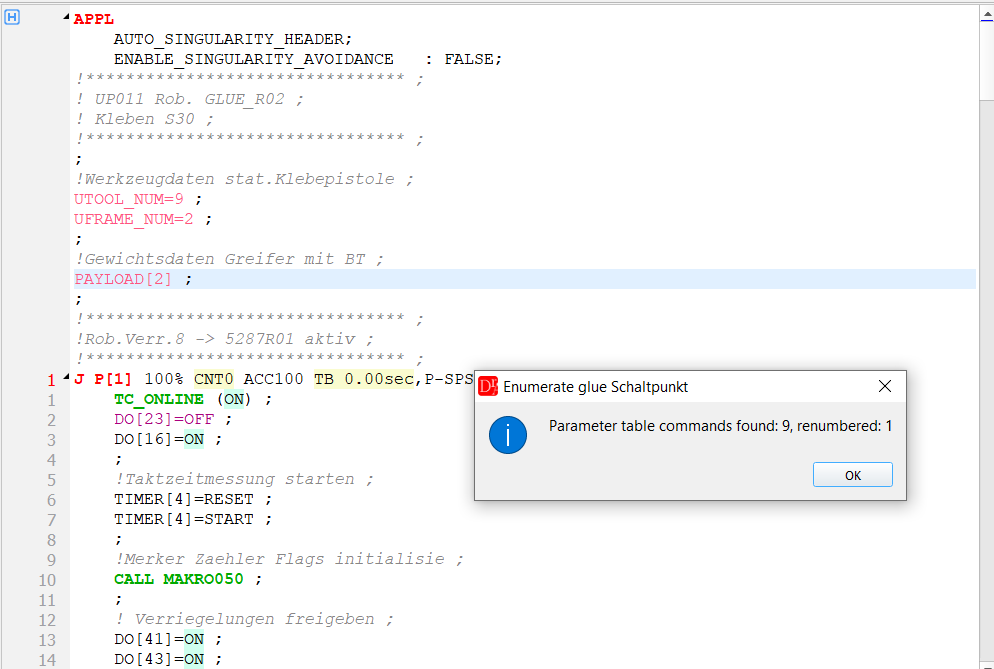
Ergebnis: 9 Parametertafel-Befehle gefunden, 1 neu nummeriert – ein Tippfehler GO[11]=(44) wird zu GO[11]=(4) korrigiert.
| Feld | Bedeutung |
|---|---|
| KL1 / KL2 / KL3 | Klebesteuerungen, deren Parametertafeln neu nummeriert werden |
| GO[xx] | Gruppenausgang mit der Parametertafel-Nummer dieser Steuerung. Standard: GO[11], GO[12], GO[13]. Die Werte werden in den Einstellungen gespeichert und auch von Add comment for Schaltpunkt verwendet. Derselbe Ausgang kann nicht für zwei Steuerungen gewählt werden. |
| From point P ... to | nur Parametertafel-Befehle von Punkten mit diesen Nummern P[n] werden geändert (bei einer Kreisbewegung zählt der Zielpunkt) |
| Start value | Nummer des ersten Parametertafel-Befehls. Der Editor schlägt die Nummer der vor dem ersten PS-Befehl gesetzten Parametertafel + 1 vor (bei GO[11]=1 also 2), sodass die Nummerierung lückenlos fortgesetzt wird. |
| None / Add comment / Modify comment | optionaler Kommentar über jedem Punkt mit einem Parametertafel-Befehl, siehe Kommentare |
| Comment text | Text des Kommentars; die Nummer der Parametertafel wird am Ende angefügt. Das Schlüsselwort __KLNO__ wird durch KL1, KL2 oder KL3 ersetzt. |
Beispiel – KL1, Startwert 2:
Vorher:
L P[13] 100mm/sec CD10 ACC100 TB   0.00sec,P-SPS RTCP    ;
    PS -15mm -0.05sec GO[11]=(7) ;
    PS -1mm -0.05sec DO[1544]=(!DI[15]) ;
Nachher:
L P[13] 100mm/sec CD10 ACC100 TB   0.00sec,P-SPS RTCP    ;
    PS -15mm -0.05sec GO[11]=(2) ;
    PS -1mm -0.05sec DO[1544]=(!DI[15]) ;
▲ Set CD for the glue points
Die Funktion ändert nur die Klebenähte. Eine Naht reicht von dem Punkt, an dem die Klebepistole eingeschaltet wird, bis zu dem Punkt, an dem sie ausgeschaltet wird, z. B.:
L P[6] 100mm/sec CD20 ACC100 TB   0.00sec,P-SPS RTCP    ;   ← Punkt vor Klebebeginn
L P[7] 100mm/sec CD10 ACC100 TB   0.00sec,P-SPS RTCP    ;   ← Nahtanfang
    PS -0mm -0.05sec DO[1544]=(!DI[15]) ;
L P[8] 100mm/sec CD10 ACC100 TB   0.00sec,P-SPS RTCP    ;   ← Nahtende
    PS +1mm -0.05sec DO[1544]=(OFF) ;
L P[9] 100mm/sec CD20 ACC100 TB   0.00sec,P-SPS RTCP    ;   ← Punkt nach Klebeende
Die Pistolenausgänge sind DO[1544] (KL1), DO[1608] (KL2) und DO[1672] (KL3). Ein Programm ohne diese Ausgänge verwendet die Klebemakros: Die Naht reicht dann von CALL MAKRO180 / 190 / 200 bis CALL MAKRO181 / 191 / 201. Die Bewegungen zwischen den Nähten (z. B. L P[21] 2000mm/sec CD10) werden nicht geändert. Der Überschleifabstand der Linear- (L) und Kreisbewegungen (C) mit CD beträgt:
in der Naht:                                       CD [mm] = Geschwindigkeit [mm/sec] / Divisor
Punkt vor Klebebeginn, 1 Punkt nach Klebeende:     CD [mm] = Geschwindigkeit [mm/sec] * Prozent / 100
Das Ergebnis wird immer auf eine ganze Zahl gerundet. Mit den Standardwerten (Divisor 10, 20 %) ergibt 100mm/sec in der Naht CD10 und davor und danach CD20.
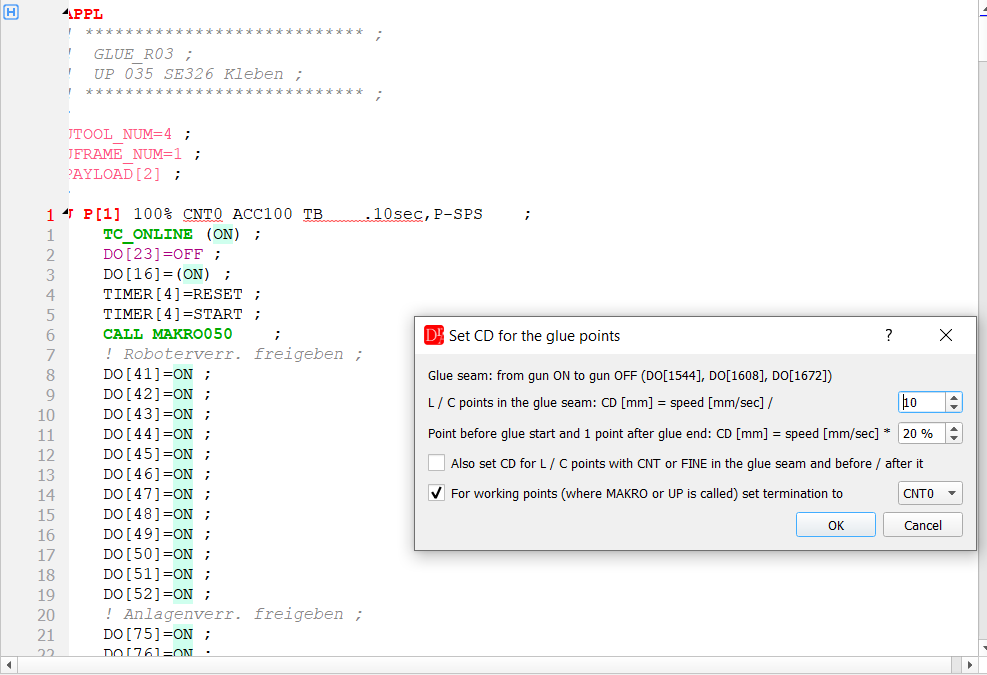
Dialog Set CD for the glue points – Divisor 10, 20 % vor und nach der Naht,
Arbeitspunkte CNT0.
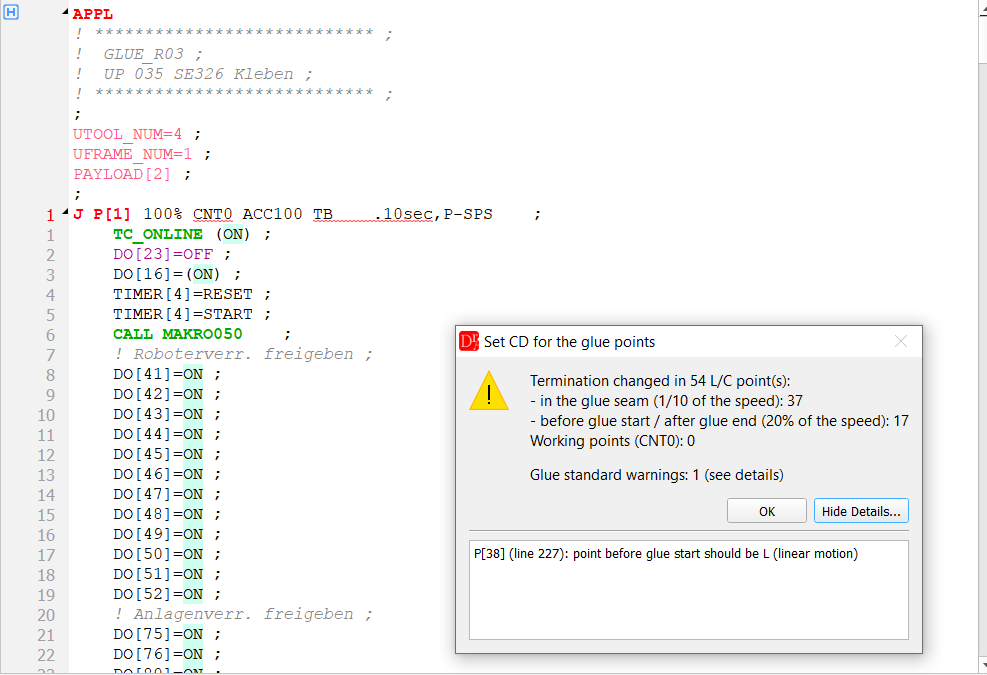
Ergebnis: 37 Punkte in den Nähten CD5 → CD10, 17 Punkte vor und nach
den Nähten CD5 → CD20; eine Standard-Warnung: Der Punkt vor einer Naht ist eine Achsbewegung.
| Feld | Bedeutung |
|---|---|
| L / C points in the glue seam: CD [mm] = speed [mm/sec] / | Divisor, 1 ... 100, Standard 10 |
| Point before glue start and 1 point after glue end: CD [mm] = speed [mm/sec] * | Prozent, 1 ... 100, Standard 20 |
| Also set CD for L / C points with CNT or FINE in the glue seam and before / after it | Auch Punkte der Naht sowie die Punkte davor und danach, die CNT oder FINE verwenden, erhalten CD. Ohne diese Option werden nur Punkte geändert, die bereits CD verwenden. |
| For working points (where MAKRO or UP is called) set termination to CNT0 / FINE | Ein Punkt, der in seinen Punktbefehlen oder in den Programmzeilen danach bis zur nächsten Bewegung ein Makro oder ein Unterprogramm aufruft (CALL MAKROxx, CALL UPxx, auch innerhalb von IF ...), erhält CNT0 oder FINE statt CD. |
Die Einstellungen werden gespeichert. Geändert wird nur die Positionierungsart in der Bewegungszeile. Bewegungen, deren Geschwindigkeit in einer anderen Einheit als mm/sec angegeben ist (z. B. ein Register), werden übersprungen und in der Zusammenfassung gezählt. Achsbewegungen (J) werden nicht geändert.
Prüfung nach Klebestandard. Die Funktion prüft außerdem die Punkte um jede Naht und zeigt Probleme als Warnungen in der Zusammenfassung an (Schaltfläche Show Details...):
- der Punkt vor dem Klebebeginn oder nach dem Klebeende ist keine Linearbewegung (L)
- es gibt keinen Punkt vor dem Klebebeginn oder nach dem Klebeende
- der Punkt vor dem Klebebeginn oder nach dem Klebeende verwendet CNT / FINE statt CD
- das berechnete CD überschreitet den zulässigen Bereich (CD0 ... CD100) – z. B. eine schnelle Anfahrt mit 2000mm/sec vor dem Klebebeginn; der Punkt erhält CD100
▲ Add comment for Schaltpunkt
Die Funktion schreibt über jeden Punkt mit einem Parametertafel-Befehl einen Kommentar, z. B.:
!KL1 Parametertafel 2 ;
L P[13] 100mm/sec CD10 ACC100 TB   0.00sec,P-SPS RTCP    ;
    PS -15mm -0.05sec GO[11]=(2) ;
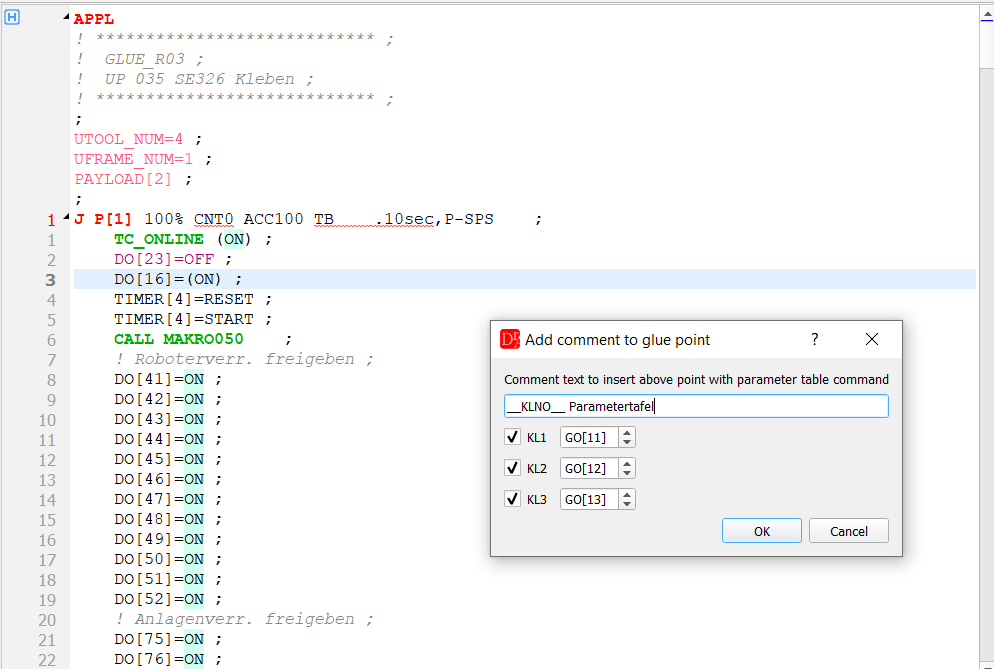
Dialog Add comment to glue point.
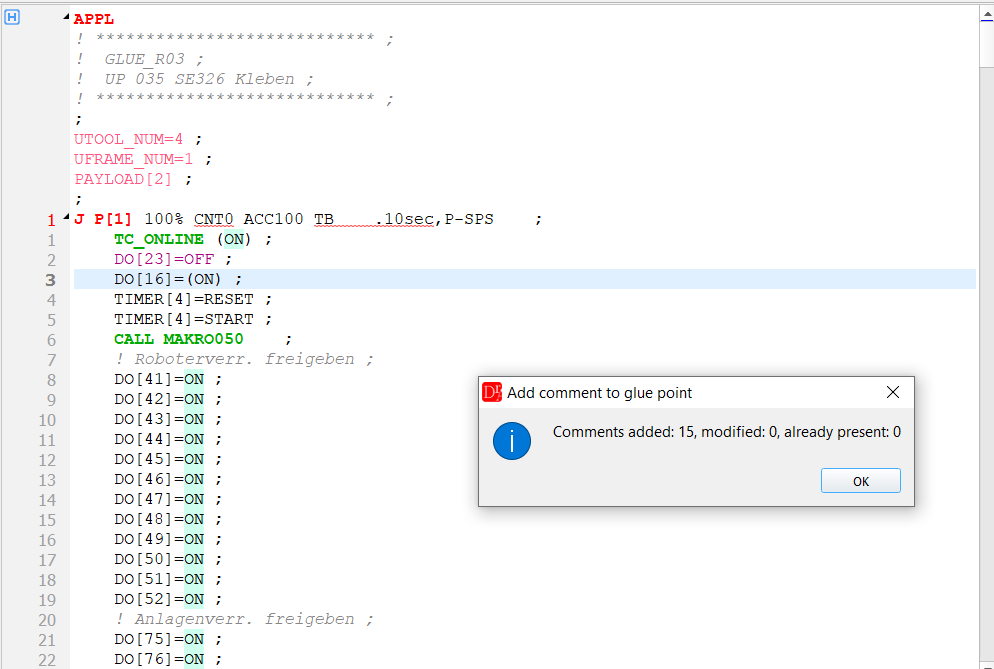
Ergebnis: 15 Kommentare hinzugefügt, z. B. !KL1 Parametertafel 2 ; über P[13]. Ein zweiter Aufruf fügt nichts hinzu.
Geben Sie im Dialog den Kommentartext ein (__KLNO__ wird durch KL1, KL2 oder KL3 ersetzt),
wählen Sie die Klebesteuerungen aus und prüfen Sie deren Gruppenausgänge (dieselben Einstellungen wie in
Renumber the glue Schaltpunkt). Die Nummer im Kommentar ist die Nummer des
Parametertafel-Befehls des Punktes. Halten Sie den Kommentartext kurz – das Programmierhandgerät zeigt nur eine begrenzte
Anzahl von Zeichen einer Kommentarzeile an.
▲ Kommentare
- Ein Kommentar wird direkt über den Punkt geschrieben, ein Kommentar pro Punkt und Klebesteuerung – auch wenn der Punkt mehrere Parametertafel-Befehle hat.
- Kommentare werden nicht dupliziert: Hat eine der Kommentarzeilen direkt über dem Punkt denselben Text, bleibt der Kommentar unverändert. Ein Kommentar mit demselben Text und einer anderen Nummer wird korrigiert.
- Add comment (beim Neunummerieren) ergänzt fehlende Kommentare und korrigiert vorhandene, Modify comment korrigiert nur vorhandene Kommentare.
- Die Nummer kann dem Text nach Leerzeichen oder einem Unterstrich folgen (z. B. ! Parametersatz_27 ;), und ihr kann weiterer Text folgen (z. B. !Parametersatz 27 STP ;). Beim Korrigieren der Nummer bleiben Trennzeichen und zusätzlicher Text erhalten. Beim Textvergleich wird Groß-/Kleinschreibung ignoriert.
▲ Siehe auch
- VKRC-Klebefunktionen – dieselben Funktionen für VKRC-Programme
- Path tools » Check switch points – Schaltabstände der PS-Befehle im Vergleich zur Länge der Bewegungen